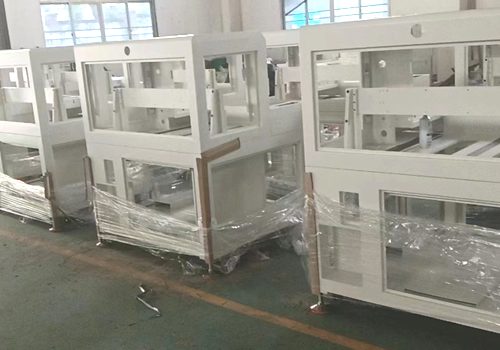
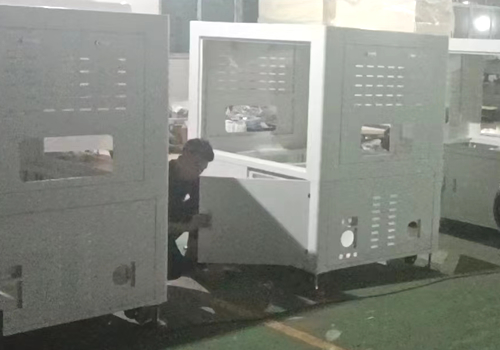
东莞钣金加工一站式制造供应商
拥有钣金加工成套制造设备与规范的流程管理,100多家客户合作见证
24小时全国服务热线
131-1322-2115
136-8619-7145
拥有钣金加工成套制造设备与规范的流程管理,100多家客户合作见证
131-1322-2115
136-8619-7145
0769-81917569
精密设备钣金加工件
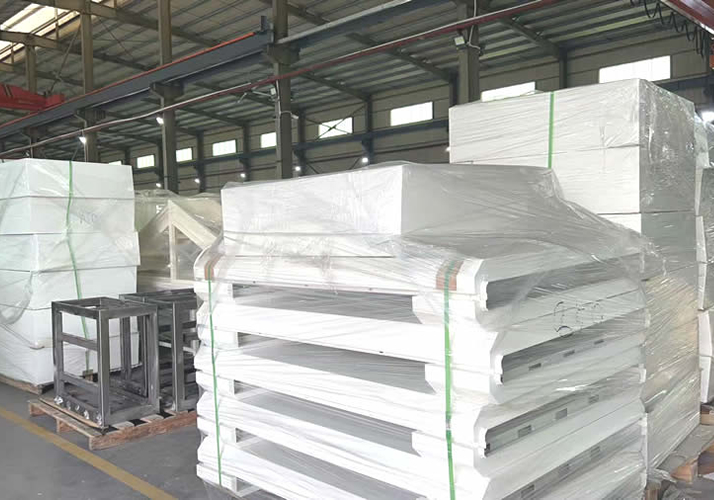

精密设备钣金外壳加工技术要求如下:
1. 材质要求:选用优质冷轧钢板(SPCC)或304不锈钢,板材厚度按图纸标注,公差控制在±0.1mm以内,材料表面不得有划伤、锈蚀及明显波纹。
2.下料与成型:采用激光切割下料,切口光滑无毛刺,尺寸精度±0.1mm;折弯成型角度公差±0.5°,折弯处不得有裂纹,回弹量需补偿到位,保证装配互换性。
3. 焊接与打磨:焊缝饱满均匀,无虚焊、漏焊、气孔及咬边;焊后打磨平整,外露面不得有明显打磨痕迹和色差,焊接变形需校形处理,平面度≤0.3mm/m。
4. 表面处理:喷涂前须经脱脂、磷化、除尘处理;静电喷粉厚度60~80μm,涂层均匀附着力强(百格测试达1级),色泽一致,无流挂、起泡、橘皮等缺陷。
5. 装配精度:孔位公差±0.1mm,门板与框架间隙均匀(≤1mm),活动件开合顺畅无干涉;外壳整体无锐边毛刺,接地标识清晰,满足精密设备电磁屏蔽及防护等级要求。
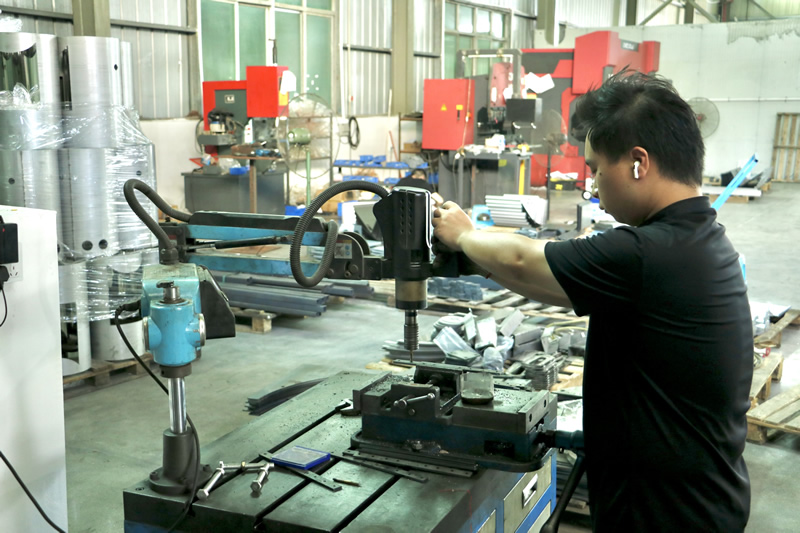
工作时间
周一至周六 8:00-18:00