东莞钣金加工一站式制造供应商
拥有钣金加工成套制造设备与规范的流程管理,100多家客户合作见证
24小时全国服务热线
131-1322-2115
136-8619-7145
拥有钣金加工成套制造设备与规范的流程管理,100多家客户合作见证
131-1322-2115
136-8619-7145
0769-81917569
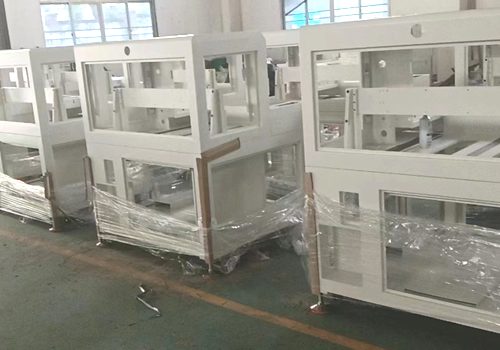
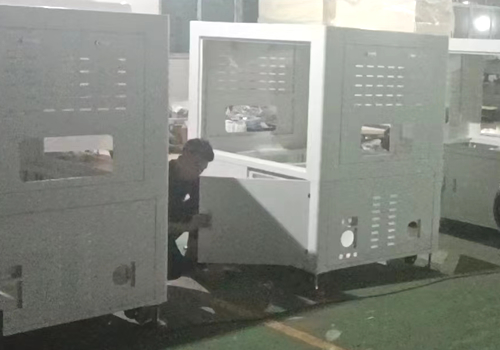
精密设备钣金加工件
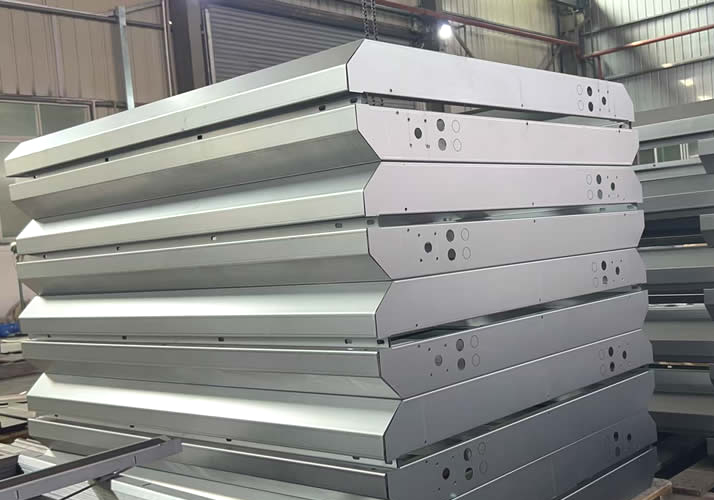

设备钣金外壳加工技术规范:
1. 材料与下料
钣金外壳用冷轧钢板或不锈钢板应符合图样及相应国标要求,并具备质量证明书。下料优先采用数控冲或激光切割,切割边缘须无挂渣、无毛刺;所有剪切、冲裁形成的锐边与孔口应进行倒角或钝化处理,倒角半径建议不小于R0.5 mm,以消除割手隐患。
2. 成型与尺寸公差
折弯成型须控制回弹,关键配合尺寸(如门框、安装孔距)公差应控制在±0.5 mm以内。未注线性尺寸公差按GB/T 1804-2000执行,基本尺寸≤400 mm时极限偏差建议不超过±0.8 mm;折弯角度未注公差按±1°控制。折弯后工件平面度误差应不大于0.3 mm/m²,确保装配贴合度。
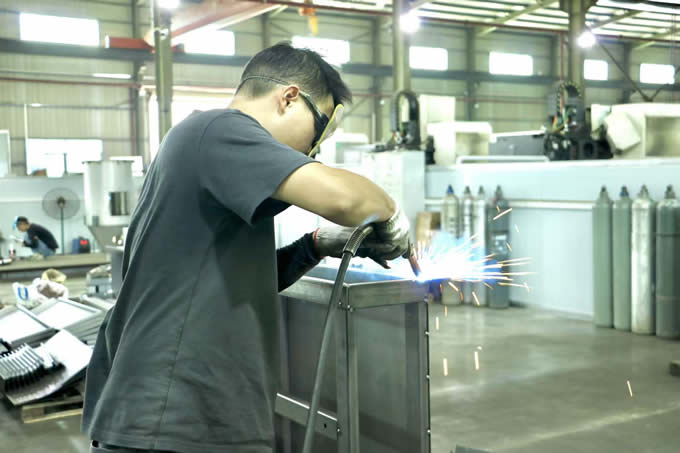
3. 焊接与表面处理
承力结构焊缝须连续饱满,无虚焊、漏焊;焊后须彻底清除焊渣与飞溅,焊缝及热影响区打磨平整,粗糙度Ra≤12.5 μm。喷涂或镀层表面应平滑光泽,无颗粒、露底、流挂;同批产品色差目视无明显差异,涂层附着力划格法测试应达到4B级及以上。
4. 检验规则
外观检验采用目视法(距离300~500 mm,光照度≥1000 lux),全数检查裂纹、锈蚀及明显磕碰划伤。尺寸检验按批量抽检,关键安装孔位优先采用专用检具或三坐标测量机验证;小批量订单建议全检,大批量抽检率不低于10%。
工作时间
周一至周六 8:00-18:00