
东莞钣金加工一站式制造供应商
拥有钣金加工成套制造设备与规范的流程管理,100多家客户合作见证
24小时全国服务热线
131-1322-2115
136-8619-7145
拥有钣金加工成套制造设备与规范的流程管理,100多家客户合作见证
131-1322-2115
136-8619-7145
0769-81917569
不锈钢钣金加工件
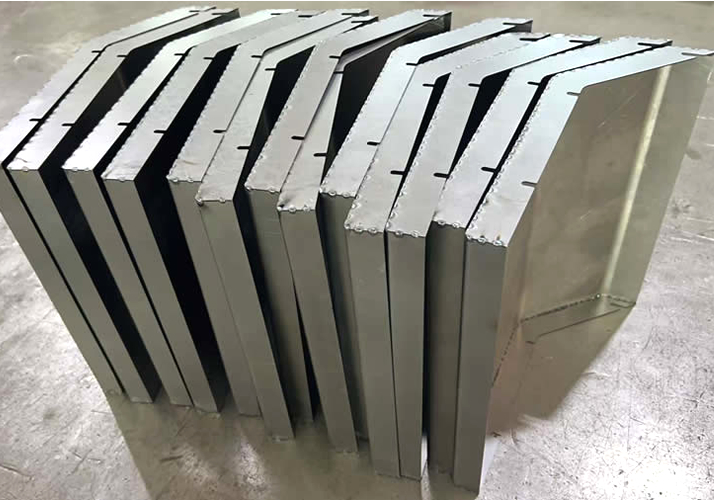

不锈钢钣金外壳加工技术要求:
一、材料:一般环境选用304不锈钢,潮湿、盐雾或化工环境选用316L;板厚1.0~2.0mm,大尺寸或承重外壳建议≥1.5mm。供方须提供材质证明书,符合GB/T 3280要求。
二、外观:外观面不允许裂纹、锈蚀、划伤、磕碰及明显毛刺;所有切割边、冲孔边和折弯边须去毛刺倒圆角,人手可触及边缘毛刺高度≤0.05mm。拉丝件纹路方向一致、无色差;焊接及打磨区域应钝化处理,恢复防锈能力。
三、尺寸精度:未注线性公差按GB/T 1804-m执行,基本尺寸≤400mm时控制在±0.8mm内;关键安装孔、面板开孔位置度建议≤±0.1mm;折弯角度未注公差±1°,精密装配处单独标注(如±0.5°)。
四、焊接与结构:焊缝牢固,无气孔、裂纹、未熔合及明显焊瘤;外观面焊缝打磨平整,纹理与母材一致。焊后不得明显翘曲,对角线误差≤1mm/m。压铆螺母/螺柱须垂直于板面,无松动脱落。
五、表面处理:喷粉/喷漆涂层厚度30~80μm,附着力划格法≥3B,无色差、流挂。有防水防尘要求时注明IP等级,门缝密封槽尺寸精度及焊接密封性需相应提高。
工作时间
周一至周六 8:00-18:00


